


A 1/4 csőcsap fúróméreta kúpos belső csőmenet elvágása előtt fúrt vezetőfurat átmérője. A folyamat jellemzően magában foglalja az egyenes furat meghatározott méretűre fúrását, a bemenet sorjázását vagy enyhe letörését, a1/4-18 NPT csap, a kúpos szál szabályozott mélységig történő elvágása, forgácsok eltávolítása és a kész menet ellenőrzése a megadott idomszerrel.
A1/4-18 NPT menet, az általánosan megadott menetfúró méret a7/16 hüvelyk, ami 0,4375 hüvelyk vagy 11,11 mm. Ez az átmérő elegendő anyagot hagy a csap számára a szükséges menet kialakításához anélkül, hogy túlzott vágási ellenállást hozna létre, míg az elkészült menetes csatlakozókat általában hidraulikus elosztókban, szeleptestekben, szivattyúházakban, pneumatikus alkatrészekben, valamint nyomásmérők, érzékelők, tömlőszerelvények és leeresztődugók műszercsatlakozásaiban használják. A kisebb lyuk növeli a menetfúró nyomatékot és a szerszám eltörésének kockázatát, míg a túlméretezett furat csökkentheti a menetek összekapcsolódását. A1/4A megjelölés a névleges csőmenet mérete, nem pedig a tényleges fúrt furat átmérője, és mivel az NPT kúpos, a kész menetet a menetmélységgel és a menetméréssel is szabályozni kell, nem csak a fúrómérettel.
Milyen méretű fúró szükséges egy 1/4-18 NPT csaphoz?
A1/4-18 NPT belső menet, az általánosan megadott menetfúró méret a7/16 hüvelyk, egyenlő0,4375 hüvelyk vagy 11,1125 mm. Ez az egyenes, menet nélküli vezetőfurat átmérője, amelyet azelőtt készítettek elő, hogy az NPT csőcsap elvágja a kúpos belső menetet. A1/4a jelölés névleges csőmenetméret; nem a tényleges fúróátmérőt vagy a kész menetes furat átmérőjét jelenti.
| Tétel | Specifikáció | Megmunkálási jelentősége |
|---|---|---|
| Kész szál jelölés | 1/4-18 NPT | Meghatározza a szükséges kúpos belső csőmenetet |
| Fúrófúró mérete | 7/16 hüvelyk | A vezetőfurat átmérője a csapolás előtt |
| Decimális fúróátmérő | 0.4375 in | Szerszám- és megmunkálási beállításhoz használható |
| Pontos metrikus konverzió | 11.1125 mm | Közvetlen átalakítás 7/16 in |
| Gyakorlati kerekített érték | 11.11 mm | Alkalmas méretreferenciára |
| Menetemelkedés | 18 TPI | A kész szál 18 szál hüvelykenként |
| Menetforma | 60 fokos kúpos csőmenet | Az NPT csapból, nem a fúróból készült |
| Téma hivatkozás | ASME B1.20.1 | Meghatározza az NPT menetgeometriát és a mérési követelményeket |
A7/16 hüvelykes vezetőlyukelegendő anyagot hagy a menetfúró számára, hogy túlzott vágási nyomaték nélkül alakítsa ki a menetet; az alulméretezett furat növeli a menetes törés kockázatát, míg a túlméretezett furat csökkenti a menetek összekapcsolódását. Mivel az NPT kúpos, a kész1/4-18 NPT menetcsapolási mélységgel is vezérelni kell, és a megadott dugaszolómérővel ellenőrizni kell.
Hogyan kapcsolódik a menetfúró mérete a kész NPT-menethez
A menetfúró mérete nem a kész menet mérete. A menetfúrás előtt elkészített sima hengeres furat átmérője. A megmunkálási és ellenőrzési folyamat több különálló elemből áll, mindegyik más funkcióval.
| Term | Jelentése |
|---|---|
| 1/4-18 NPT | A kész belső csőmenet névleges megnevezése |
| Érintse meg a fúrót | A fúró, amellyel a sima vezetőlyuk készült |
| 1/4-18 NPT csőcsap | A kúpos belső menetet alkotó vágószerszám |
| Kész NPT port | A menetes furat, amely befogadja a megfelelő NPT-csatlakozást |
| Menetmérő | A kész szál ellenőrzésére használt ellenőrző eszköz |
A fúró eltávolítja a középső anyagot, meghatározza a furat átmérőjét és vezérli a kezdeti furat tengelyét, de nem hozza létre a csavarmenet profilját. Az NPT csőcsap ezt követően eltávolítja az anyagot a furat faláról, hogy kialakítsa a kúpos belső menetet.
A menetfúró átmérőjecsak egy a számos dimenzió közül, amelyek meghatározzák a kész portot. A rajz megadhatja a fúrási mélységet, a menetmélységet, a letörési vagy ellenfurat geometriáját, a teljes menethosszt, az illesztési illeszkedést és a idomszer helyzetét. A megfelelő vezérlőnyílás önmagában nem biztosítja az elfogadást; a nem megfelelő menetmélység vagy bemeneti geometria továbbra is összeszerelési vagy idomszerhibát okozhat.
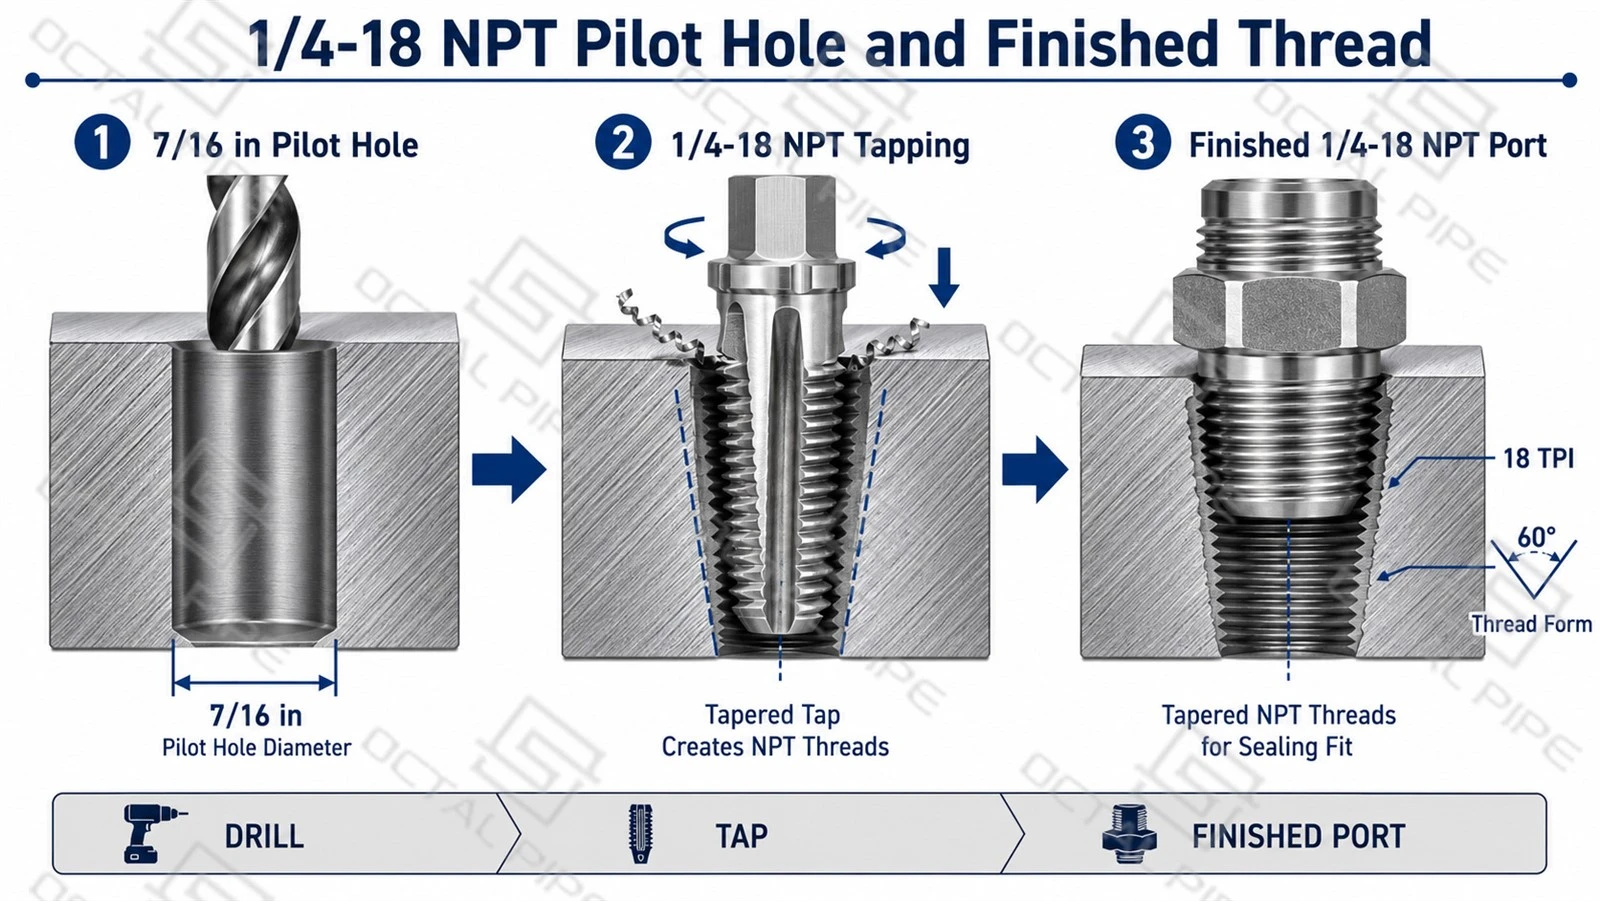
Hogyan jön létre az 1/4-18 NPT belső szál?
A 1/4-18 NPT belső menetegyenessel kezdődik7/16 hüvelykes vezetőlyuk. A fúró meghatározza a kezdeti furatátmérőt és a furat tengelyét, de nem hozza létre a menetet. Egy kúpos1/4-18 NPT csőcsapezután a lyukba kerül, hogy levágja a 60 fokos menetprofilt, a 18 menetet hüvelykenként, és a szükséges NPT kúpot.
Mivel maga a csőcsap kúpos, az effektív menetátmérő a csatlakozó bemeneténél növekszik, ahogy a csap mélyebbre mozog a munkadarabban. A végső menetméret tehát nemcsak a vezetőfurat átmérőjétől, hanem a menetfúró geometriától és a szabályozott menetmélységtől is függ.
| Megmunkálási szakasz | Eszközművelet | Feature Controlled |
|---|---|---|
| Pilot-lyuk fúrás | Egyeneset hoz létre7/16 hüvelykes hengeres furat | Kezdeti furatátmérő és furatigazítás |
| Belépés előkészítés | Eltávolítja a sorját és szabályozott letörést biztosít | Érintse meg az első teljes szál bevitelét és védelmét |
| Csőcsapolás | Vágja a60 fokos menetprofil, 18 TPIés NPT kúpos | Menetforma, menetemelkedés és kúpos geometria |
| Mélységszabályozás | Leállítja a kúpos csapot a megállapított axiális helyzetben | Hatékony menetméret és illeszkedés |
| Menetmérés | Ellenőrzi a kész portot a megadott NPT-dugómérővel | Menet-átmérő helyzete és menet elfogadása |
A7/16 hüvelykes fúróméretcsak azt határozza meg, hogy mennyi anyag marad a csőcsap eltávolításához. Nem határozza meg a menetes port végső méretét. Ha a menetfúró túl korán leáll, a menet tényleges átmérője túl kicsi marad, és előfordulhat, hogy a szerelvény nem illeszkedik megfelelően. Ha a csap túl messzire halad, a port túlméretezetté válik, és a szerelvény túl mélyre hatolhat be, vagy nem okoz elegendő interferenciát.
Emiatt egy megismételhető 1/4-18 NPT porthoz szabályozott csapolási mélységre és végső mérőműszer-ellenőrzésre is szükség van. A megmunkálási mélység felhasználható a gyártási beállítás meghatározásához, de a kész menetet a megadott NPT mérőállásnak megfelelően kell elfogadni, nem csak a fúróátmérő vagy a vizuális megjelenés alapján.
A furat előkészítése csapolás előtt
Fúrás előtt győződjön meg arról, hogy a kívánt menet megvan1/4-18 NPT, mivel más negyed hüvelykes menetrendszerek különböző fúrókat, menetfúrókat és idomszereket használhatnak. Megmunkálás előtt ellenőrizni kell a furat típusát, a fúrás mélységét, a munkadarab anyagát és a rendelkezésre álló falvastagságot is.
| Vezérlőelem | Fő követelmény |
|---|---|
| A szál megjelölése | Erősítse meg1/4-18 NPTa rajzon |
| A furat típusa és mélysége | Határozza meg az átmenő vagy zsákfuratot, és biztosítson elegendő csap- és forgácstávolságot |
| Furatok igazítása | Tartsa a fúró tengelyét a referenciafelülethez képest négyzetesen |
| Belépés előkészítés | Vigyen fel egy könnyű letörést, és távolítsa el a sorját anélkül, hogy megnövelné a nyílást |
| Tisztítás és ellenőrzés | Távolítsa el a forgácsot, és ellenőrizze a furat átmérőjét, mélységét és beállítását, mielőtt megütögetné |
A csőcsap a fúrt furat tengelyét követi, így a ferde vagy rosszul elhelyezett vezetőfurat még a megfelelő fúróméret használata esetén is befolyásolhatja az illesztés beállítását és tömítését.
Lyukakon és vaklyukakon keresztül
A közösfúróméret 1/4 NPT-hezmaradványok7/16 hüvelykátmenő furatokhoz és zsákfuratokhoz is, de a szükséges fúrási mélység eltérő.
| Lyuk típusa | Fő megmunkálási követelmény |
|---|---|
| Átmenő lyukon | Ellenőrizze az igazítást, a kitörési sorját és a forgácsszennyeződést |
| Vak lyuk | Hagyjon extra mélységet a menetfúró vezeték, hiányos menetek, fúróhegy geometria és forgácstávolság számára |
A zsákfuratnak mélyebbre kell nyúlnia, mint a szükséges használható menet. Nincs univerzális fúrási mélység, amely csak a1/4 NPT furatméret; a végső mélység függ a menetfúró geometriától, a szükséges menetkötéstől, az alkatrészrajztól és a minimális maradék falvastagságtól.
A belső csőmenet elvágása
A vezetőfurat kifúrása után az 1/4-18 NPT csőcsap képezi a belső menetet. A csapot a munkadarab anyagának, a furat típusának, a gépnek és a forgácsáramlás irányának megfelelően kell kiválasztani.
Az ellenőrzött csapolási műveletnek a következő gyakorlatokat kell tartalmaznia:
- Használat előtt ellenőrizze a csap azonosítását.
-
Ellenőrizze a vágóélek kopását, repedését vagy lerakódását.
-
Igazítsa a csapot a fúrt furat tengelyéhez.
-
Használjon az anyagnak és a szerszámnak megfelelő vágófolyadékot.
-
Belépéskor kerülje az oldalsó terhelést.
-
Szabályozza a nyomatékot és az axiális előtolást.
-
Kezelje a forgácsot a csap kialakításának megfelelően.
-
Kerülje el, hogy a csap hozzáérjen egy zsákfurat aljához.
-
Álljon le, mielőtt a szál túlméretezetté válna.
-
Ellenőrzés előtt tisztítsa meg a portot.
Gyakori kézi ütögetési utasítás, hogy a csapot időnként előre és vissza kell fordítani a forgács töréséhez. Ez a megközelítés alkalmas lehet egyes egyenes fuvolú kézi csapokhoz, de nem szabad mechanikusan alkalmazni minden menetfúró folyamatnál. A spirálhegyes, spirálhornyú, megszakított menetű és merev gépi menetfúró szerszámok különböző forgácsszabályozási követelményekkel rendelkeznek.

Miért fontosabb a mélység érintése az atomsorompó-szerződéshez?
Egyenes gépmenet esetén a kiegészítő szerszámút főként a menethosszt növeli. A kúpos NPT-menettel a további mozgás megváltoztatja az effektív menetméretet is a csatlakozófelületen.
| Érintési feltétel | Eredmény a kikötőben | Összeszerelési kockázat |
|---|---|---|
| A koppintás túl sekély | A hatékony nyitás túl kicsi marad | Előfordulhat, hogy a szerelvény nem lép be eléggé |
| Korrekt szabályozott mélység | A szükséges kapcsolódás és a mérőállás elérve | Következetes összeszerelés |
| Koppintson túl mélyen | A hatékony nyitás túlméretezetté válik | A szerelvény túlságosan behatolhat, vagy lazának tűnhet |
| Inkonzisztens szerszámkivetítés | A port mérete alkatrészenként változik | Instabil összeszerelési és ellenőrzési eredmények |
| Kopott csap | A szál formája és mérete eltolódhat | Gyenge mérési eredmény vagy szivárgásveszély |
A munkadarab felett maradó menetfúró menetek száma használható beállítási megfigyelésként, de nem ez lehet a végső átvételi mód. A menetfúró vetület a szerszám kialakításától, a tartó beállításától, az utánköszörüléstől, a letörés hosszától és a munkadarab geometriájától függően változik.
A kész 1/4-18 NPT-szál ellenőrzése
Egy helyes7/16 hüvelykes vezetőlyuknem garantálja az elfogadható1/4-18 NPT menet. Mivel a menetfúró kúpos, a kész menetméret a menetmélységtől, a beállítástól, a szerszám állapotától és a forgácseltávolítástól is függ.
| Ellenőrzési tétel | Módszer | Mit erősít meg |
|---|---|---|
| Pilotfurat átmérője | Furatmérés | Megfelelő kezdőfurat mérete |
| A szál állapota | Szemrevételezéses ellenőrzés | Nincs sorja, szakadt szál vagy csomagolt forgács |
| Kész szálméret | KalibrálvaL1 dugós mérő | Helyes kézzel szoros rögzítési pozíció |
| Funkcionális ellenőrzés | Megfelelő illesztés vagy meghatározott teszt | Összeszerelési és tömítési teljesítmény |
Letöltés:1/4-18 NPT menetfúró méret, menetmélység és ellenőrzési útmutató
AL1 dugós mérőa kész belső NPT menet fő elfogadóeszköze. A referenciapozíciót a megadott részfelülethez képest kell ellenőrizni, figyelembe véve az esetleges letöréseket vagy ellenfuratokat. A megfelelő szerelvény megerősítheti az összeszerelést, de nem helyettesítheti a kalibrált mérőműszer ellenőrzését.
Az NPT nem ugyanaz, mint a többi negyed hüvelykes szál
Számos menetrendszer jelölésében szerepel az „1/4”, de ezek nem cserélhetők fel.
| Menetrendszer | Tipikus megnevezés | Hangmagasság | Menetszög | Forma | Használja automatikusan ugyanazt a fúrófúrót? |
|---|---|---|---|---|---|
| NPT | 1/4-18 NPT | 18 TPI | 60 fok | Kúpos | Az 1. táblázatban látható közös hivatkozás |
| NPTF | 1/4-18 NPTF | 18 TPI | 60 fok | Kúpos száraz tömítés | Erősítse meg a rajzolást, érintse meg és mérje meg |
| BSPT belső | Rc1/4 | 19 TPI | 55 fok | Kúpos | Nem |
| BSPT külső | R1/4 | 19 TPI | 55 fok | Kúpos | Nem |
| BSPP | G1/4 | 19 TPI | 55 fok | Párhuzamos | Nem |
| Egységes durva menet | 1/4-20 UNC | 20 TPI | 60 fok | Párhuzamos | Nem |
Letöltés:1/4 hüvelykes menetazonosító: NPT, NPTF, BSPT, BSPP és UNC
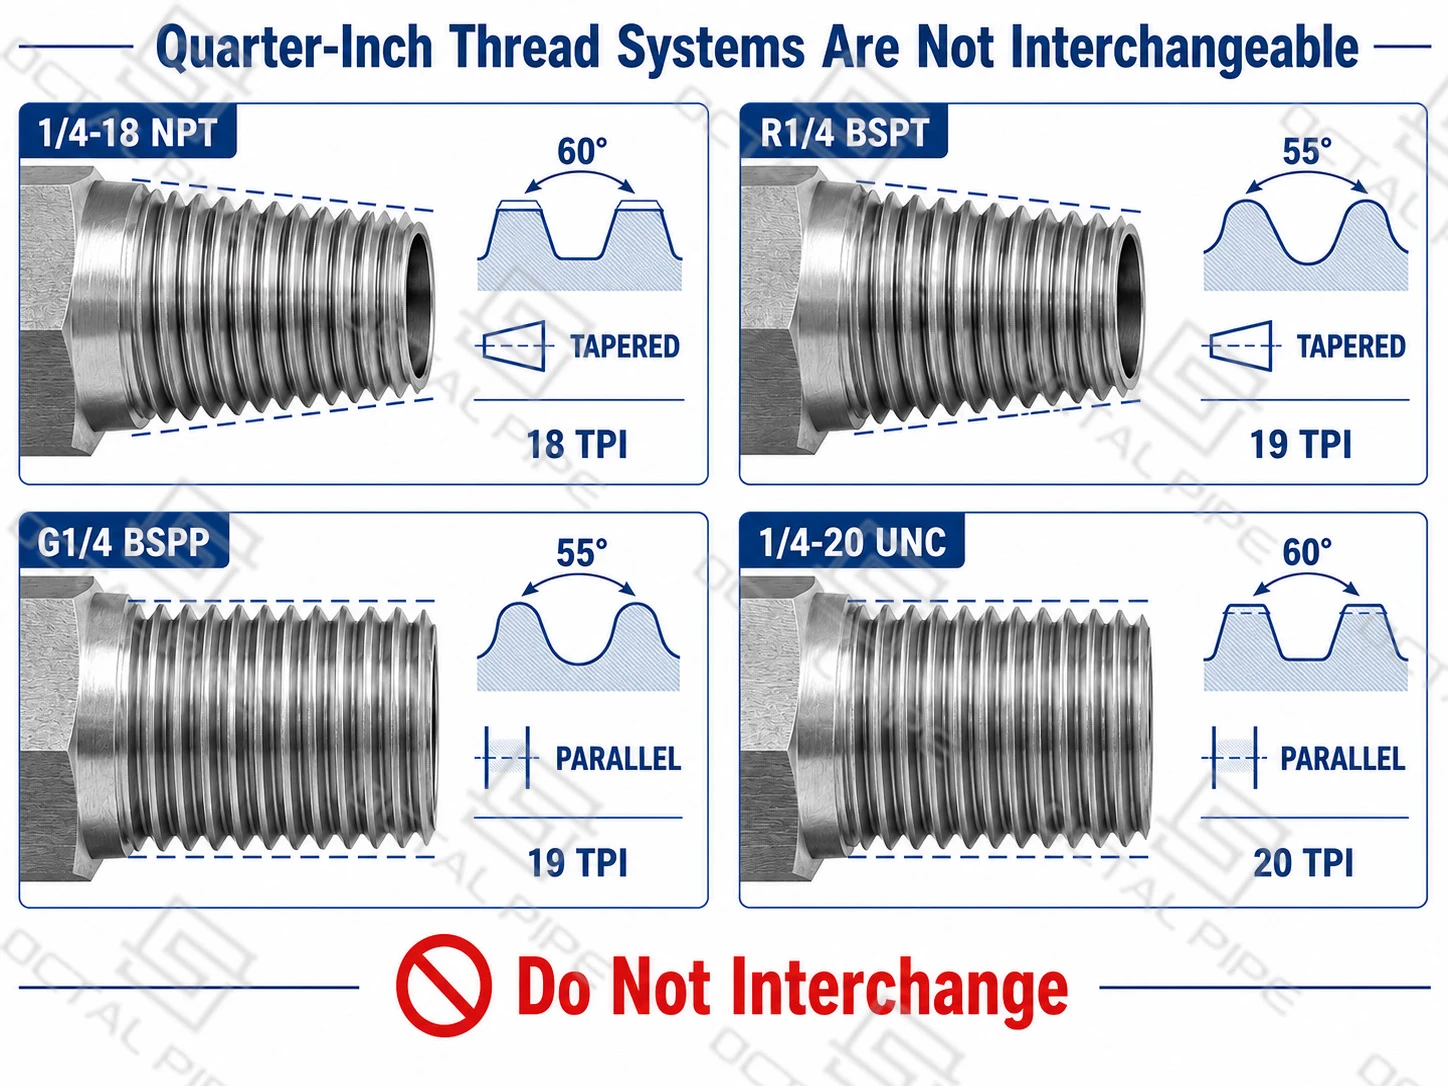
Számos negyed hüvelykes menetrendszer hasonló névleges megjelölést használ, de a menetemelkedésük, menetszögük, kúposságuk és tömítési módjuk eltérő. A menetfúrót, a csőcsapot és az ellenőrző idomszert ezért a teljes menetkiírásból kell kiválasztani, nem pedig a menetkiírásból1/4egyedül a kijelölés.
A nem illeszkedő szerelvény több fordulatig is behatolhat a portba, de a részleges kapcsolódás nem erősíti meg a kompatibilitást. A menetemelkedés vagy menetforma eltérései keresztmenetet, sérült oldalsó oldalakat, helytelen rögzítést és szivárgást okozhatnak. A menettömítő anyag nem tudja korrigálni az összeférhetetlen geometriát, ezért fúrás és menetfúrás előtt meg kell erősíteni a szükséges szabványt.
GYIK

01.Mi a helyes 1/4-es csőcsap fúróméret?
02. Használható 11 mm-es fúró 1/4 NPT csaphoz?
03. Milyen mélyre kell vágni egy 1/4-18 NPT csapot?
04. Használható ugyanaz a fúró és menetfúró 1/4 NPT, NPTF, BSPT vagy BSPP menetekhez?
Tanúsítványok

CE tanúsítvány

ISO 9001 tanúsítvány

API Q1 tanúsítvány

ABS tanúsítvány

AP-5L Tanúsítvány

API-5CT Tanúsítvány


