


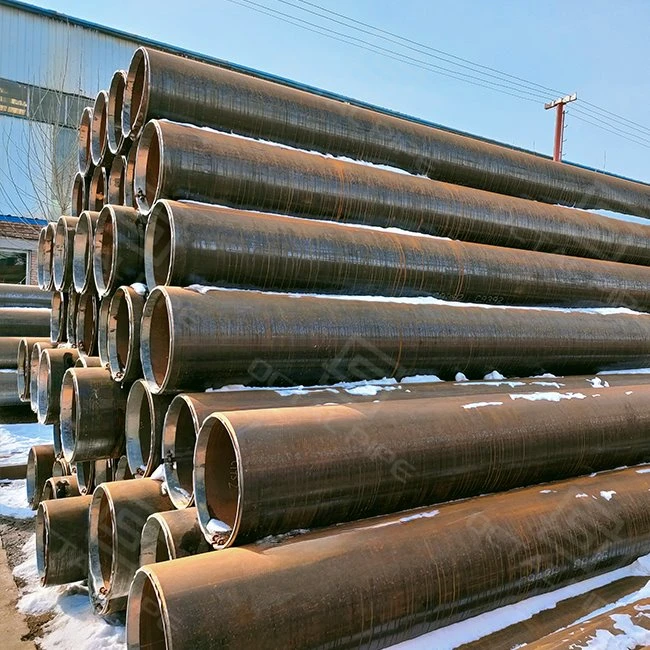

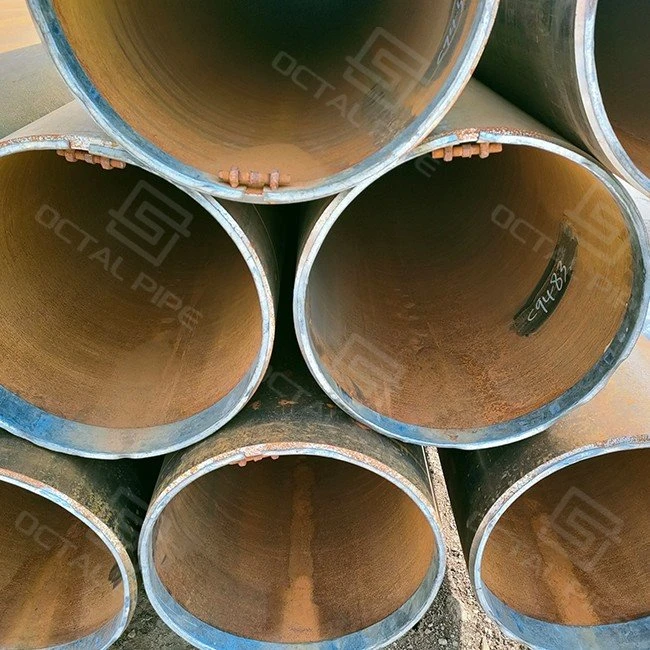
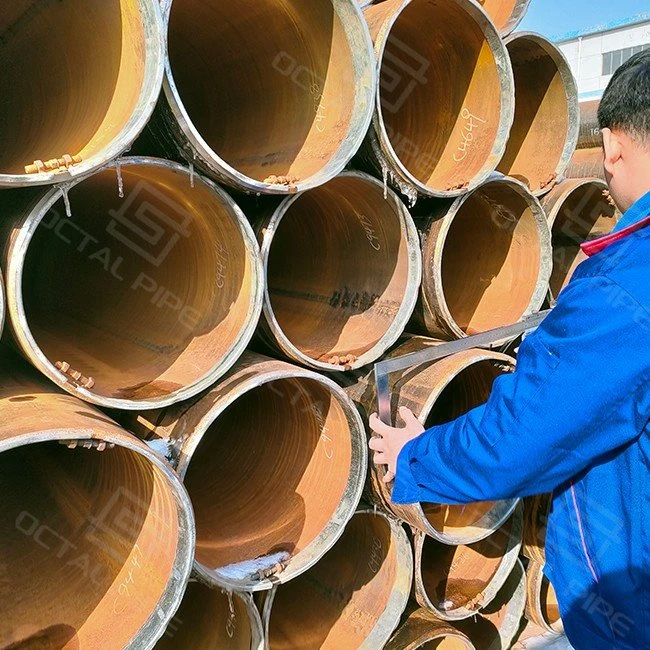
ERW cső
Külső átmérő tartomány: 3/4" - 24"
Falvastagság: 4 - 20 mm (testreszabott)
Hossz: 6m, 12m, 20FT, 40FT vagy testreszabott
Acélminőségek: API 5L gr. B, X42-X90
Termékszintek: PSL1, PSL2
Végek típusa: ferde, sima, menetes és csatolt
Felületkezelés: fekete festés, lakkozott, 3PE, FBE, horganyzott, epoxi
Tesztelés: Hidrosztatikus teszt, UT, ECT
API 5L, ISO, EN szabványok
Védelem: Műanyag/vas zárókupak
Alkalmazások: olaj és gáz, építőipar, energia, tengerészet, mezőgazdaság
ERW hegesztett acélcsőegy egyenes{0}}varrattal hegesztett cső, amely acéltekercsből készül, ahol a szalag széleit elektromos ellenállás hevíti, és összekovácsolják, így szilárd hosszanti varrat keletkezik.Az ERW az Electric Resistance Welded rövidítése, és általában a vezetékes csővezetékekhez, a vízszállításhoz és a szerkezeti szolgáltatásokhoz választják, ahol az állandó külső átmérő, a gyors szállítás és a költséghatékonyság számít. A hegesztés hosszirányban fut végig a cső mentén, ami kompakt szerkezetet, nagy szilárdságot és kiváló méretpontosságot eredményez. Magas termelési hatékonyságával és viszonylag alacsony költségével az ERW csövek fontos választássá váltak az olyan iparágakban, mint az olaj- és gázszállítás, az infrastruktúra-építés, a mezőgazdasági öntözés és a gépgyártás.

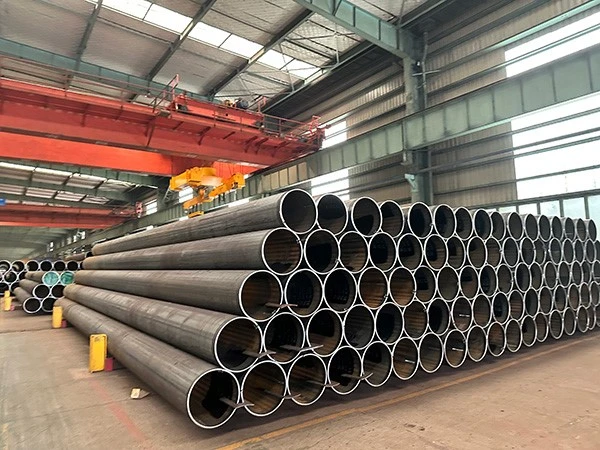
ERW csőspecifikáció (OD, WT, minőségek és szabványok)
| Tétel | Reális tartomány / lehetőségek | Gyakorlati megjegyzések vásárlóknak |
|---|---|---|
| Külső átmérő (OD) | 21,3-660,4 mm (NPS 1/2–26, DN 15–650) | Ez lefedi a közművezetékekhez, szerkezeti munkákhoz és számos szárazföldi csővezeték-csomaghoz használt fő ERW méretsávot. |
| Falvastagság (WT) | ~2,0-25,4 mm (OD{0}}függő) | Általában megrendeliASME B36.10M menetrendek: SCH 10/20/30/40/60/80/120/160; isSTD / XS / XXSadott esetben. |
| Szabványok | API 5L (PSL1/PSL2), ASTM A53, ASTM A500, ASTM A252, EN 10219, EN 10217 | Válasszon szolgáltatás szerint:API 5Lvezetékcsőhöz;A53általános szállításhoz/horganyzáshoz;A500/EN10219szerkezeti;A252cölöpözésre. |
| Közös fokozatok | API 5L: Gr.B, X42–X70 |ASTM A53: Gr.A/Gr.B |ASTM A500: Gr.B/Gr.C |EN10219: S235JRH / S275J0H / S355J2H | Tartsa az érdemjegyek listáját „deal{0}}real”: csak a ténylegesen megadott osztályzatokat jelenítse meg, mert a vevők MTC- és ITP-bizonyítékot kérnek. |
| Hossz | 5,8/6,0 m (SRL); 11,8/12,0 m (DRL); rendelkezésre álló hosszra-vágva- (gyakran 18 m-ig megegyezés szerint) | Állítsa be alapértelmezettként az SRL/DRL-t; kezelje a hosszabb CTL-t projektopcióként (a szállítási és egyenességi tűréstől függ). |
| Vége Befejezés | Sima vég (PE) / Bevel End (BE) / Menetes és csatolt (ÁSZ) | Az API 5L csomagok gyakran PE/BE-t adnak meg; Az Általános Szerződési Feltételek általánosak bizonyos alacsony{1}nyomású közüzemi alkalmazásoknál. |
| Felület / Bevonat | Fekete / lakk / horganyzott;FBE / 2LPE / 3LPE / 3LPP(választható) | A bevonat kiválasztásánál követni kell a vonal specifikációját (talaj, hőmérséklet, beépítési mód). |
| Ellenőrzés és dokumentumok | Hegesztési varratUT / Örvényáram; hidrosztatikai vizsgálat; dimenziós és vizuális;EN10204 3.1 / 3.2 MTC(szükség szerint) | Tegye ide „auditálható bizonyítékát”: NDT hatókör, hidroteszt, nyomon követhetőség,{0}}harmadik fél szemtanúinak lehetőségei. |
ERW csőgyártási folyamat
Az Octal Pipe szigorúan követi a nemzetközi szabványokat az ERW csövek gyártása során, automatizált és intelligens berendezéseket használva a termék stabil és megbízható teljesítményének biztosítása érdekében. A teljes folyamat a következőket tartalmazza:

1. Nyersanyag ellenőrzése és előkészítése
- Olyan acéllemezeket választanak ki, amelyek megfelelnek az API, ISO és más nemzetközi szabványoknak.
- A kémiai összetételt, a mechanikai tulajdonságokat és a felületi hibákat tesztelik a konzisztencia biztosítása érdekében.
2. Vágás és formázás
- A nagy-precíziós vágóberendezések biztosítják a méretpontosságot.
- Az acéllemezeket fokozatosan hajlítják kör alakú csőtörzsekké alakítva.
3. Nagy-frekvenciás ellenállásos hegesztés
- Az éleket műanyag állapotúra melegítik, és nyomógörgőkkel összehegesztik.
- Az áramerősség, a feszültség és a hegesztési sebesség automatikusan beállításra kerül, hogy sűrű és folyamatos hegesztést biztosítson.
4. Hőkezelés (lágyítás/normalizálás)
- Feszültségmentesítés a hegesztési varratoknál és{0}}hőhatásnak kitett zónákban.
- Javítja a mikroszerkezetet, a szívósságot és a repedésállóságot.
5. Roncsolásmentes tesztelés és ellenőrzés
- Ultrahangos vizsgálat (UT):érzékeli a belső hegesztési hibákat.
- Örvényáramú tesztelés (ECT):azonosítja a felületi repedéseket és zárványokat.
- Hidrosztatikus vizsgálat:ellenőrzi a nyomásállóságot.
- Méretvizsgálat:falvastagság, oválisság, hossztűrések.
6. Méretezés, vágás és kikészítés
- A permetező hűtés és méretezés biztosítja a kerekséget és az egyenességet.
- A csöveket a vevő igényei szerint vágják le, letöréssel és sorjátlanítással.
7. Felületkezelés és bevonat
- A pácolás, szemcseszórás vagy korróziógátló bevonatok (3PE, epoxipor) javítják a korrózióállóságot.


ERW csővarrat minőség-ellenőrzés
A hosszantiERW csővarrataz ERW/HFW gyártás egyetlen leginkább auditált területe. A projektek beszerzésénél a varratellenőrzés nem egy szlogen,-hanem a folyamat közbeni ellenőrzések, a teljes körű ellenőrzések és a nyomon követhető feljegyzések láncolata-, amelyek bizonyítják, hogy a varrás következetesen összeforrasztott, vágott és tesztelt.
- Folyamatban lévő-varratkezelés:tekercs/hő nyomon követhetőség, él-előkészítés és fix hegesztési paraméterablak (teljesítmény/sebesség/nyomás) a varratkovácsolás stabilan tartása érdekében.ID/OD sálúgy van szabályozva, hogy megfeleljen a gyöngyprofil követelményeinek az áramlási szolgáltatásra és a bevonat integritására vonatkozóan.
- Teljes -hosszú varrás NDT:a hosszanti varrat ellenőrziUT és/vagy Eddy Currentaz irányadó szabvány és a projekt ITP szerint, kalibrált beállításokkal és dokumentált elfogadási feltételekkel.
- Nyomás integritása: hidrosztatikai vizsgálatigény szerint hajtják végre; a méretellenőrzéseket (OD/ovalitás/egyenesség) a varratfelület stabilitásának szem előtt tartásával ellenőrzik.
- Javítás és ártalmatlanítás:a varratjelzések egyértelmű elhelyezési szabályt követnek (elfogadás / újra{0}}ellenőrzés / elutasítás), összhangban a specifikációval; minden engedélyezett javítás rögzítésre kerül, és újra-ellenőrzik.
- Ellenőrizhető szállítmányok:hőszám térképezés, NDT jelentés, hidroteszt jegyzőkönyv, illEN10204 3.1 / 3.2 MTC(kérésre).


ERW cső vs varrat nélküli cső: Hogyan válasszunk
A legtöbb projekt esetében a döntés egyszerű:Az ERW költséghatékony választás-, ha a hegesztett cső megengedett, és a szolgáltatás a szabványos tervezési határokon belül van; A varratmentességet részesítjük előnyben, ha a specifikáció megköveteli, vagy ha a feladat szigorú.Az Octal Pipe mindkét útvonalat biztosítja, és segít kiválasztani a megfelelő opciót a kód és a kockázati szint alapján.
- Válassza az ERW-tamikor szüksége vankiszámítható OD/WT, rövidebb átfutási idő és stabil mennyiségi ellátásközművekhez, szerkezeti munkákhoz és számos szárazföldi vezetékcsomaghoz.Főbb ellenőrzési pont:a hosszantiERW varrás-Az Octal Pipe szabályozza a varratok konzisztenciájátél előkészítés + stabil hegesztési paraméter ablak, és ezzel ellenőrzi az integritástteljes -hosszú varrás NDT (UT/örvényáram a specifikáció szerint) + hidrosztatikus teszt. A dokumentációhoz biztosítjukhő/tekercs nyomon követhetőség és EN10204 3.1 MTC(3.2 és harmadik felek tanúsítása{1}}kérésre elérhető).
- Válassza a Zökkenőmentes lehetőségetamikor a szolgáltatásmagas nyomás/magas hőmérséklet, erős ciklikus terhelés, vagy amikor az ügyfél/specifikáció kimondja"csak zökkenőmentesen".A zökkenőmentesen csökkenti a hegesztési varrat{0}}ellenőrzési aggodalmait a kritikus beszerzéseknél, és gyakran választják, ha a vevők egyszerűbb ellenőrzési utat szeretnénektervezés{0}}vezérelt szolgáltatások(nyomás/hőmérséklet határok, fáradtságérzékenység vagy szigorú tulajdonosi követelmények). A hatótávolságok elkerülése érdekében az Octal Pipe azt javasolja, hogy jelezzekód/szabvány, OD×WT, fokozat, tesztelési hatókör és dokumentumszintegyértelműen az RFQ/PO-ban.
Octal Pipe vásárlói tipp:Az ajánlatkérésben/megrendelésben adja meg a következőt:szabvány + minőség + OD×WT + PSL (ha API 5L) + varrat NDT hatótávolság + hidroteszt + EN10204 3.1/3.2. Ez lezárja az ellenőrzési határt, és elkerüli az utómunkálatokat a dokumentumok ellenőrzése során.
- Gyártás: tekercs + hegesztett varrat vs tömör tuskó (varrat nélkül)
- OD tartomány: Az ERW gyakran gazdaságos a közepes -OD-ig, szemben a zökkenőmentes jobb kis-OD/magas{2}}nyomáson
- Tipikus felhasználás: szárazföldi vezetékek / közművek / építmények kontra kritikus folyamatok / magas{0}}nyomás
- Kockázatkezelés: hegesztési varrat NDT vs teljes test integritás + NDT
- Költség/átfutási idő: ERW alacsonyabb és gyorsabb, vs zökkenőmentes magasabb és hosszabb


REW Pipes alkalmazások és esettanulmányok
Olaj- és gázszállítás (szárazföldi ROW építés):
A munkavégzés megfelelő--menetében a tempót azsinórozás → illesztés-felszerelés → hegesztés → NDT kioldás → bevonat javítás → süllyesztés-be. Az ERW/HFW csövet gyakran akkor választják, amikor a csomagnak szüksége van rágyors malom áteresztőképesség és stabil OD/WTa fitt{0}}hatékonyság érdekében. Itt mutatkozik meg a beszállítói fegyelem: azzalOktális cső, a munkahelyi csapat jellemzően anyomon követhető dokumentumcsomag(hő/tekercs leképezés + MTC) a projekt ITP-jéhez igazítva, így a kötelékek{1}}nem várnak a papírmunkára. A helyszíni auditok általában arra összpontosítanakhegesztési varrat NDT lefedettség (teljes -hosszú UT/EC igény szerint)és a hidroteszt állapota,-mert bármilyen tartás leállítja a hegesztési kioldást és késlelteti a süllyesztést-.
Építés és infrastruktúra (nagy{0}}áteresztőképességű gyártás és telepítés):
A védőkorlátok, keretek, hüvelyek és általános szerkezeti elemek esetében a személyzet folyamatosanhosszra vágás, megmunkálás, fúrás, hornyolás és hegesztési konzolok-általában ismétlődő fazonokkal. A gyakorlatban az számítmegismételhető geometria(OD, ovális, egyenesség), így az alkatrészek nem "küzdenek" a jiggel, és a stábok nem égetnek órákat a kényszerbeállításon vagy átdolgozáson. Az Octal Pipe ezt praktikus módon támogatja a specifikációk megtartásávalasztal-vezérelt(OD×WT, tűrés, hosszstratégia) és ellátásellenőrzési jegyzőkönyvekamelyek megfelelnek annak, ahogyan a helyszíni minőségellenőrzés az anyagokat ellenőrzi: méretbeli eredmények, jelölés/nyomon követhetőség és a varratvizsgálati hatókör, ahol a mellékletek koncentrálódnak.
Energetikai és ipari telephelyek (leállási ablakok és engedélyezési korlátozások):
Kimaradások/fordulatok során gyakran előfordul afix munkaablak, korlátozott meleg{0}}munkavégzési engedélyek és korlátozott fekhely-így az anyagnak meg kell érkezniekész-a-gyártásra. Az ERW csövet általában használjákállványok, támasztékok, hüvelyek és segédvonalak, ahol a munka kockázata nem az, hogy "vehetünk-e csövet", hanem "be tudjuk-e zárni gyorsan a minőségbiztosítást". Itt az Octal Pipe értéke kevésbé a marketingről szól, hanem inkább a marketingrőlelengedési sebesség: hidro/NDT bizonyítékok, egyértelmű tételek nyomon követhetősége és ITP{0}}barát dokumentumkészlet, így a sorok további tartási pontok és{1}}újbóli tesztelés nélkül is aláírhatók.
A beszerzés értéke és az ügyfelek előnyei
| Vevői prioritás | Mit jelent a webhelyen | Oktális csőszállítmányok | Miért számít |
|---|---|---|---|
| Átfutási idő és kötegelt szállítás | A projektek meghiúsulnak, ha a cső későn érkezik, vagy rossz sorrendben érkezik a hegesztéshez/szereléshez. | Gördülés + készlettervezés általános méretekhez;tételes szállítási ütemtervaz építési sorrendhez igazítva; csomagolási lista tételenként/méretenként. | Mozgásban tartja a ROW-t/munkafelületet, és csökkenti a torlódást és a „hiányzó méret” leállásait. |
| Hegesztési varrat kockázatkezelés (ERW varrat) | Az ellenőrök a varratok sértetlenségére helyezik a hangsúlyt a kioldás előtt, a bekötések{0}}befogása és leengedése-leengedése érdekében. | Teljes -hosszú varrás NDT (UT és/vagy örvényáram a specifikáció szerint)+ igény szerint hidroteszt; dokumentált átvétel/elhelyezés szabvány/ITP szerint. | Megakadályozza a homályos NDT hatókör vagy a varratminőségi viták által okozott tartási pontokat. |
| Méretkonzisztencia az illeszkedéshez- | A rossz OD/ovalitás/egyenesség lelassítja az illeszkedést-, fokozza a köszörülést, az eltérést és az újramunkálást. | Szabályozott OD/WT; méretvizsgálati jegyzőkönyvek; hosszúságú stratégia (SRL/DRL/CTL) megegyezett a PO-ban. | Javítja az illeszkedési{0}}sebességet, és csökkenti a terepi utómunkálatokat és az ütemezési csúszásokat. |
| Megfelelőség és nyomon követhető dokumentáció | Az anyagokat a papírmunka során akkor is el lehet utasítani, ha a cső fizikailag rendben van. | HU10204 3.1 MTC(3.2 kérésre), tétel/hő nyomon követhetőség, ellenőrzési jelentések projektenként csomagolva. | Lerövidíti a dokumentum-ellenőrzési ciklusokat, és elkerüli a „kézbesített, de nem kiadott” helyzeteket. |
| Projektlehetőségek (végek és bevonat) | A hibás végek/bevonat azonnali átdolgozást okoz a webhelyen (-újraferdülés, bevonatjavítás, késések). | PE/BE/T&C opciók; bevonatolási lehetőségek, mint plFBE / 2LPE / 3LPE / 3LPPszükség esetén; végvédelem és PO-nkénti jelölés. | Csökkenti a -webhely módosításának és a bevonat javításának-felhasználását. |
Az Ön optimális beszerzési választása
Fejlett gyártási folyamataival, szigorú minőség-ellenőrzésével és széles körű alkalmazási területeivel az Octal Pipe ERW hegesztett csövei a globális olaj- és gázipari, építőipari és mérnöki ügyfelek kedvelt megoldásává váltak. Folyamatos innováción és hatékony ellátási lánckezelésen keresztül olyan termékeket és szolgáltatásokat kínálunk, amelyek magasabb költséghatékonyságot, megbízhatóságot és hosszú távú teljesítményt biztosítanak.
GYIK

K: Mi a különbség az ERW és a HFW cső között?
K: Hogyan határozza meg az ERW csőnyomás besorolását?
K: ERW cső vs varrat nélküli cső - melyiket válasszam?
K: Mit jelent az ERW acélcsőben?
Tanúsítványok

CE tanúsítvány

ISO 9001 tanúsítvány

API Q1 tanúsítvány

ABS tanúsítvány

AP-5L tanúsítvány

API-5CT tanúsítvány
| Paraméter | Specifikáció |
|---|---|
| OD tartomány | 21,3–660,4 mm (NPS 1/2–26) |
| Falvastagság | ~2,0–25,4 mm (OD-függő), SCH 10–SCH 160 / STD / XS |
| Hossz | 5,8/6,0 m (SRL), 11,8/12,0 m (DRL), rendelkezésre álló hosszra-vágott- |
| Szabványok | API 5L (PSL1/PSL2), ASTM A53, ASTM A500, ASTM A252, EN 10219, EN 10217 |
| Osztályok | API 5L Gr.B / X42–X70; ASTM A53 Gr.A/Gr.B; EN 10219 S235JRH/S275J0H/S355J2H |
| Véget ér | PE / BE / Menetes és csatolt (szükség szerint) |
| Felület / Bevonat | Csupasz/fekete, lakkozott, horganyzott; FBE / 2LPE / 3LPE / 3LPP opcionális |
| Ellenőrzés és tesztek | Hegesztési varrat UT és/vagy örvényáram (specifikáció szerint), hidrosztatikai teszt (szükség szerint), méret- és szemrevételezés, EN10204 3.1 (3.2 opcionális) |
Népszerű tags: ERW Pipe, Kína ERW Pipe gyártók, beszállítók, gyár
Egy pár
API 5L varrat nélküli csőKövetkező
SSAW csőAkár ez is tetszhet


A szálláslekérdezés elküldése